Warum die Sequenzierung über mehr als den Stromverbrauch entscheidet
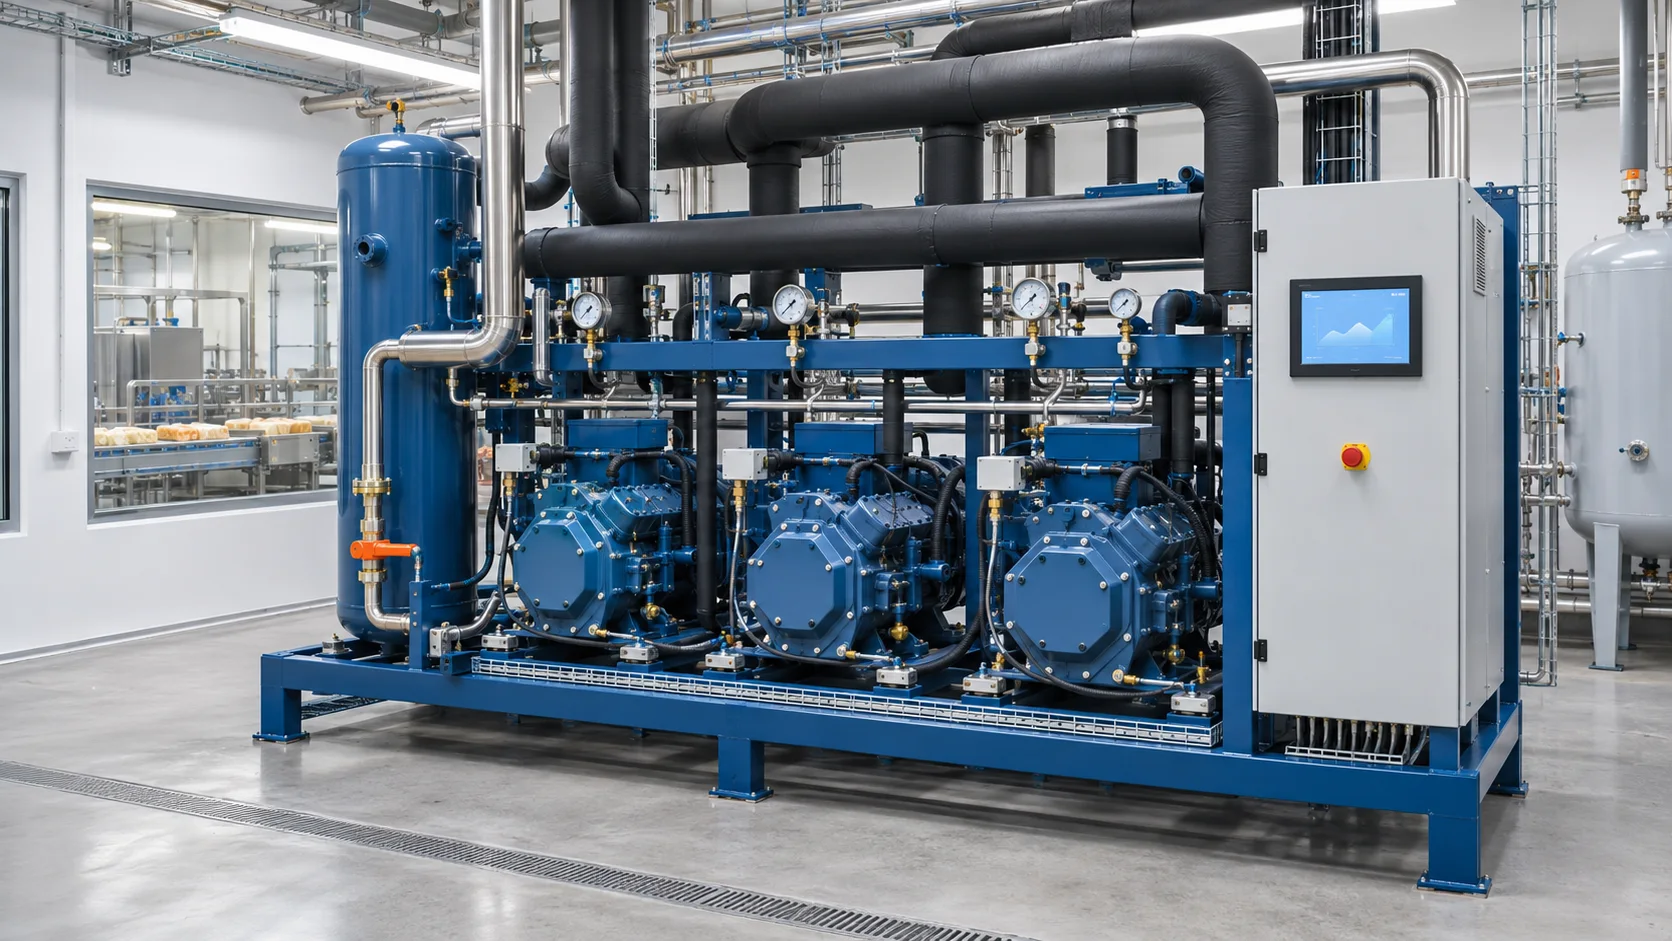
Ein Verbund aus mehreren Verdichtern soll die momentane Verdampferlast so abdecken, dass Saugdruck und Produkttemperaturen stabil bleiben. Startet immer derselbe Verdichter zuerst oder wird ein weiterer Verdichter zu früh zugeschaltet, entstehen unnötige Laufzeitunterschiede, häufige Starts und ein ungünstiger Arbeitspunkt.
Eine gute Sequenzierung verteilt Starts und Betriebsstunden, berücksichtigt die verfügbare Modulation und schafft ausreichend Reserve für Lastsprünge. Sie ist damit eine Betriebsregel, nicht bloß eine Energiesparfunktion. Besonders wichtig wird sie bei wechselnden Türöffnungen, Produktionschargen oder Abtauungen.
- Betriebsstunden und Startzahlen je Verdichter vergleichen.
- Schaltabstände gegen Lastsprünge und Abtauphasen prüfen.
- Saugdruck nicht allein nach einem Momentanwert bewerten.
- Reservekapazität für den ungünstigsten realen Betriebsfall einplanen.
Teillast ist der Normalfall – und braucht einen definierten Arbeitspunkt
Viele Anlagen verbringen den Großteil des Jahres nicht im Auslegungsfall. Bei niedrigerer Außentemperatur, geringerer Warenlast oder Nachtbetrieb sinkt die benötigte Leistung deutlich. Läuft ein Verbund dann nur im Ein-Aus-Betrieb, pendelt der Saugdruck und die Verdichter werden mechanisch stärker belastet.
Frequenzgeregelte Verdichter oder sauber abgestufte Leistungsstufen helfen, die Last feiner zu verfolgen. Entscheidend sind jedoch Mindestdrehzahl, sichere Ölführung, zulässiger Druckbereich und die Abstimmung mit Verdampfern sowie Expansionsventilen. Eine niedrige Drehzahl ist nicht automatisch ein effizienter oder zulässiger Zustand.
- Mindestlast und Mindestdrehzahl aus der technischen Auslegung ableiten.
- Ölrückführung und Sauggasgeschwindigkeit im Teillastfall prüfen.
- Regelband nicht unnötig eng wählen, um Takten zu vermeiden.
- Abtau- und Nachlaufphasen bei der Bewertung ausklammern oder separat markieren.
Welche Messwerte vor einer Optimierung notwendig sind
Bevor Parameter verändert werden, braucht der Betrieb ein belastbares Bild. Relevante Werte sind mindestens Saug- und Verflüssigungsdruck, Temperaturen, Leistungsaufnahme, Verdichterstatus, Drehzahlen und Laufzeiten. Dazu kommen produktionsbezogene Informationen: Wann wird Ware eingebracht, welche Zonen öffnen häufig und welche Prozesse verursachen Spitzen?
Einzelwerte aus dem Schaltschrank reichen nicht. Erst eine Zeitreihe über repräsentative Wochen zeigt, ob die Anlage wegen echter Last, eines verschmutzten Verflüssigers, ungünstiger Sollwerte oder fehlerhafter Staffelung viel Leistung aufnimmt. Messkonzept und Regelstrategie gehören daher zusammen.
- Elektrische Leistung zeitgleich mit Druck- und Temperaturdaten erfassen.
- Verdichterstarts und Laufzeitanteile je Maschine protokollieren.
- Lastspitzen mit Produktion, Türen und Abtauungen abgleichen.
- Messfühler plausibilisieren, bevor Regelparameter geändert werden.
Typische Warnzeichen für eine unpassende Staffelung
Kurze Laufzyklen, stark unterschiedliche Betriebsstunden oder ein häufiges Zu- und Abschalten unmittelbar nach Lastwechseln sind klare Hinweise. Auch ein dauerhaft hoher Saugdruckfehler kann bedeuten, dass Stufen, Reglerverstärkung oder Verzögerungszeiten nicht zusammenpassen. Die Ursache liegt nicht zwingend im Regler: Vereiste Verdampfer, Luftprobleme oder falsche Sensorwerte können das gleiche Bild erzeugen.
Betreiber sollten deshalb nicht nur Alarmmeldungen betrachten. Ein monatlicher Blick auf Starts, Laufzeiten und Verbrauch schafft eine bessere Grundlage für Wartung und Entscheidungen. Auffälligkeiten lassen sich früh erkennen, bevor Temperaturabweichungen oder Kompressorschäden entstehen.
- Ein Verdichter trägt dauerhaft den Großteil aller Starts.
- Zwei Stufen schalten im Minutenabstand gegeneinander.
- Drehzahl bleibt wiederholt an der unteren oder oberen Grenze hängen.
- Verbrauch steigt ohne entsprechende Produktions- oder Wetteränderung.
Inbetriebnahme, Wartung und Änderungen sicher organisieren
Änderungen an Staffelung und Sollwerten gehören in die Hände eines Fachbetriebs, der Anlage, Kältemittel, Sicherheitslogik und Lastprofil kennt. Vor der Anpassung werden Ausgangswerte dokumentiert; danach wird die Wirkung über definierte Betriebszustände geprüft. So bleibt nachvollziehbar, welche Maßnahme welchen Effekt hatte.
Auch nach einer erfolgreichen Optimierung bleibt Wartung wichtig. Verschmutzte Wärmetauscher, unpassende Füllmengen, Probleme an Ventilen oder Sensorabweichungen verändern den Arbeitspunkt. Eine Regelung kann physikalische Engpässe nicht wegparametrieren.
- Ausgangsparameter und Änderungen versioniert dokumentieren.
- Schutzfunktionen und Druckgrenzen nicht zugunsten vermeintlicher Einsparungen verschieben.
- Nach Änderungen Trenddaten über mehrere Lastzustände prüfen.
- Wartung an Verflüssiger, Verdampfer und Ölmanagement einbeziehen.
Praxisbeispiel: Lastwechsel nicht mit einem Einstellwert beantworten
Wenn am Morgen mehrere Zonen gleichzeitig hochfahren, kann ein Verbund kurzzeitig deutlich mehr Leistung benötigen als in der ruhigen Nacht. Eine pauschal schärfere Reglereinstellung würde dann zwar den Morgen abfangen, im übrigen Betrieb aber unnötiges Schalten auslösen. Zielführender ist es, diese Lastphase in den Trenddaten zu erkennen und die Staffelung mit geeigneten Verzögerungen, Freigaben und Reserven darauf auszurichten.
Das gleiche gilt für geplante Abtauungen. Treffen sie gleichzeitig auf Warenanlieferung oder Produktionsbeginn, können sie die verfügbare Verdampferleistung merklich verändern. Abtauplanung, Betriebszeiten und Regelung sollten deshalb gemeinsam betrachtet werden. Änderungen werden schrittweise getestet; die Temperaturführung der jeweiligen Zone bleibt dabei das entscheidende Abnahmekriterium.
- Lastspitzen nach Uhrzeit und Prozessursache sortieren.
- Abtauungen bei mehreren Verdampfern zeitlich koordinieren.
- Nach jeder Anpassung Starts, Druckverlauf und Temperaturtrend vergleichen.
- Bei Abweichungen zuerst Sensorik und Wärmeübertrager prüfen, nicht nur die Regelparameter.
Entscheidungsgrundlage für Betreiber schaffen
Für die Betriebsleitung ist nicht jede Regelgröße im Detail relevant. Wichtig sind verständliche Kennzahlen: Temperaturstabilität der kritischen Zonen, Anzahl der Störungen, Laufzeitverteilung und elektrische Aufnahme im Vergleich zum Produktionsvolumen. Ein wiederkehrender Kurzbericht verbindet Technik und Wirtschaftlichkeit, ohne aus einzelnen Tageswerten falsche Schlüsse zu ziehen.
Wer Investitionen bewertet, sollte nicht nur auf den Stromverbrauch eines einzelnen Verdichters schauen. Auch verringerte Stillstandsrisiken, eine bessere Diagnosefähigkeit und planbare Wartungsfenster haben wirtschaftlichen Wert. Der Fachbetrieb kann hierfür eine Prioritätenliste erstellen: zuerst Sicherheits- und Temperaturthemen, dann Verschleißursachen, danach Optimierungspotenziale.
- Kennzahlen über vergleichbare Betriebswochen bewerten.
- Störungen nach Auswirkung auf Ware, Produktion und Energie priorisieren.
- Maßnahmen mit Ausgangswert und Prüftermin versehen.
Quellen & weiterführende Hinweise
Für die Einordnung von Effizienz und Regelung wurden technische Leitfäden und Primärquellen herangezogen.
- European Commission – Ecodesign und Energieeffizienz von Kälteanlagen: https://energy-efficient-products.ec.europa.eu/
- U.S. Department of Energy – Industrial Refrigeration: https://www.energy.gov/eere/amo/industrial-refrigeration
- ASHRAE – Refrigeration Handbook: https://www.ashrae.org/technical-resources/ashrae-handbook
Kompressorverbund und Energieverbrauch strukturiert prüfen
Klima-Zentrum unterstützt Betriebe bei Analyse, Wartung und Optimierung von Industriekälteanlagen – mit Blick auf sichere Temperaturen und nachvollziehbare Betriebsdaten.
Industriekälte anfragenHäufige Fragen
Was bedeutet Sequenzierung bei einem Kompressorverbund?
Sie legt fest, welcher Verdichter wann startet, moduliert oder stoppt. Ziel sind stabile Temperaturen, geringe Startzahlen und eine ausgewogene Nutzung der Maschinen.
Warum ist Teillast bei Industriekälte so wichtig?
Weil Kälteanlagen häufig außerhalb der maximalen Auslegungslast laufen. Eine passende Teillaststrategie vermeidet unnötiges Takten und hält den Arbeitspunkt stabil.
Kann man die Regelung ohne Messdaten optimieren?
Das ist nicht empfehlenswert. Druck-, Temperatur-, Leistungs- und Statusdaten sind nötig, um echte Lasten von technischen Ursachen zu unterscheiden.