Werkzeugtemperierung ist ein System, kein einzelnes Gerät
Werkzeugtemperiergeräte führen Wärme gezielt zu oder ab. In vielen Produktionen werden sie über einen zentralen Kaltwasser- oder Rückkühlkreis versorgt. Ob ein Kreislauf im Alltag stabil arbeitet, hängt deshalb von mehr ab als von der Nennleistung eines Chillers: Werkzeuggeometrie, Material, Zyklus, Anzahl paralleler Werkzeuge und die hydraulische Einbindung verändern die Last laufend.
Eine Planung beginnt mit dem Prozessfenster. Welche Temperatur muss am Werkzeug beziehungsweise im Medium anliegen, welche Toleranz ist für die Qualität zulässig und wann tritt die höchste Wärmefracht auf? Ohne diese Angaben wird aus einer Leistungsangabe schnell eine Schätzung, die Sommerbetrieb, Anfahrphase oder mehrere gleichzeitig laufende Aufträge nicht ausreichend abbildet.
Lastprofil vor Spitzenwert: Was der Chiller tatsächlich abführen muss
Die thermische Last entsteht unter anderem durch aufgeheiztes Material, Reibung, Hydraulik, Motoren und die Umgebungsbedingungen. Entscheidend ist nicht nur ein kurzer Spitzenwert, sondern wie lange er anliegt und ob mehrere Verbraucher zeitgleich Wärme eintragen. Aus Produktionsdaten lassen sich Schichtwechsel, Produktwechsel, Werkzeugwechsel und gleichzeitige Starts als kritische Betriebspunkte erkennen.
Die Rückkühlung muss diese Wärme an die Umgebung abgeben können. Luftgekühlte Systeme reagieren auf hohe Außentemperaturen und freie Luftwege, wassergekühlte Lösungen zusätzlich auf Wasserführung und Wartungszustand. Eine Reserve wird nicht pauschal festgelegt, sondern aus kritischer Last, gewünschter Verfügbarkeit und der Möglichkeit, Lasten organisatorisch zu staffeln abgeleitet.
Volumenstrom und Temperaturspreizung gemeinsam lesen
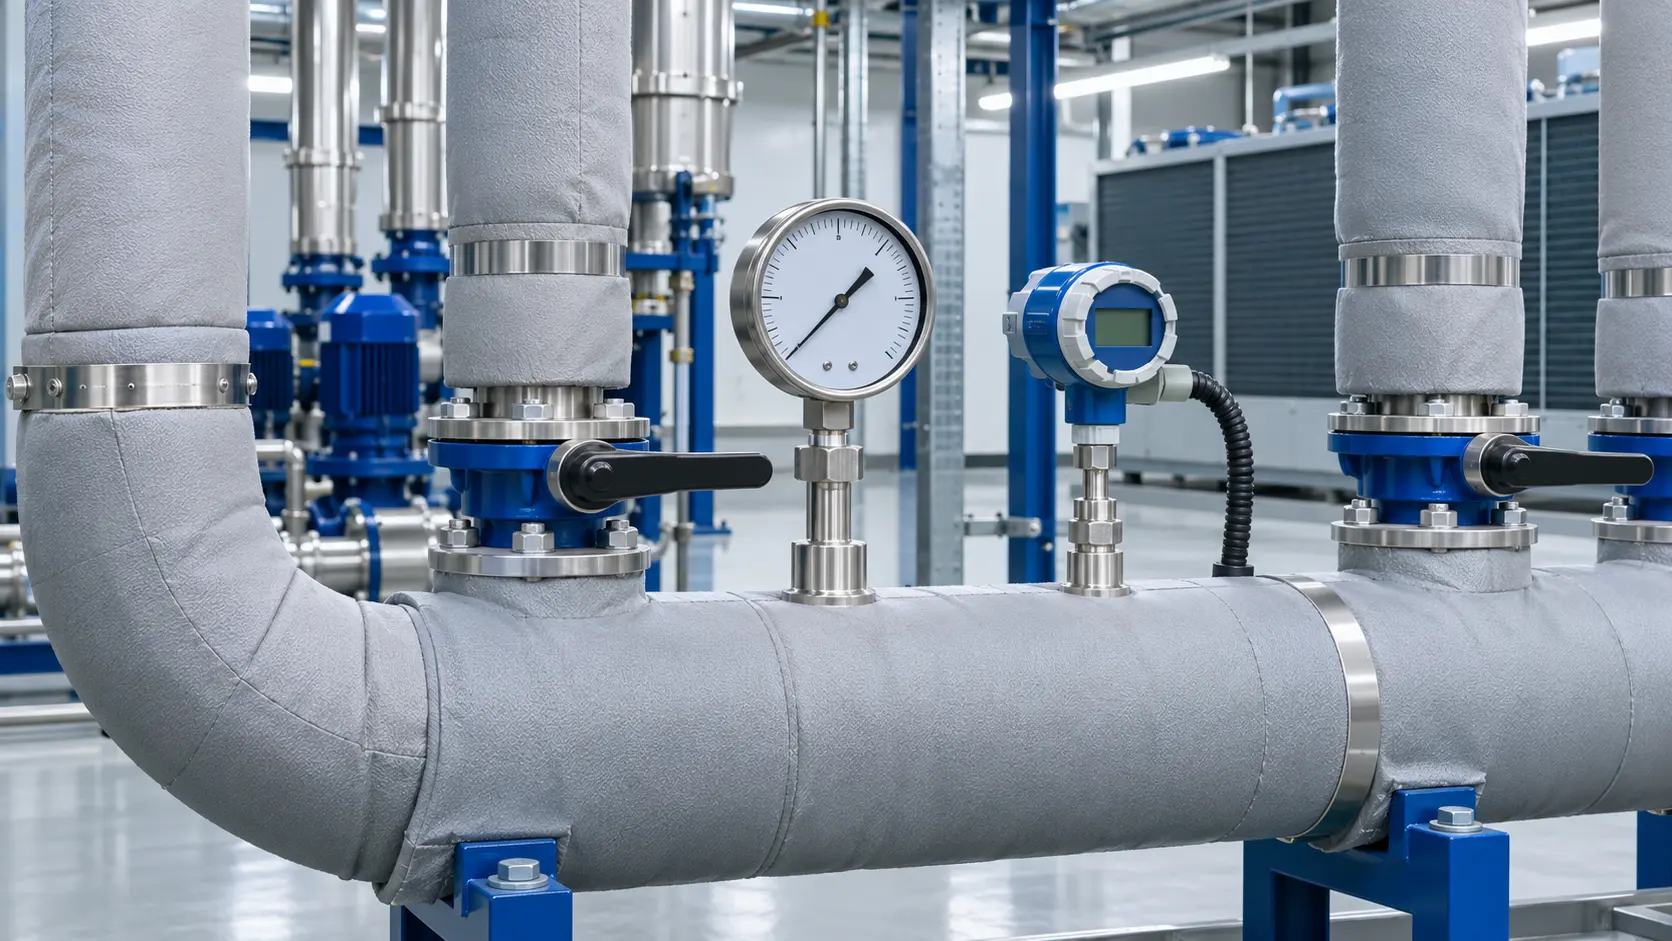
Ein zu geringer Durchfluss kann trotz korrekter Solltemperatur zu lokalen Temperaturunterschieden führen. Ein sehr hoher Durchfluss ist jedoch nicht automatisch besser: Er erhöht Pumpenergie und kann die Regelbarkeit verschlechtern. Praktisch wird die Temperaturdifferenz zwischen Vor- und Rücklauf zusammen mit dem Volumenstrom und der Produktionssituation bewertet.
Wichtig ist die Messqualität. Fühler sollten plausibel platziert, isolierte Leitungen nicht durch Fremdwärme beeinflusst und Zeitstempel vergleichbar sein. Ein Rücklaufwert unmittelbar nach dem Anfahren beschreibt etwas anderes als ein Wert im eingeschwungenen Serienbetrieb. Für eine technische Bewertung gehören daher Takt, laufende Werkzeuge und Anlagenzustand ins gleiche Protokoll.
Hydraulik: Parallele Kreise brauchen eine verständliche Verteilung
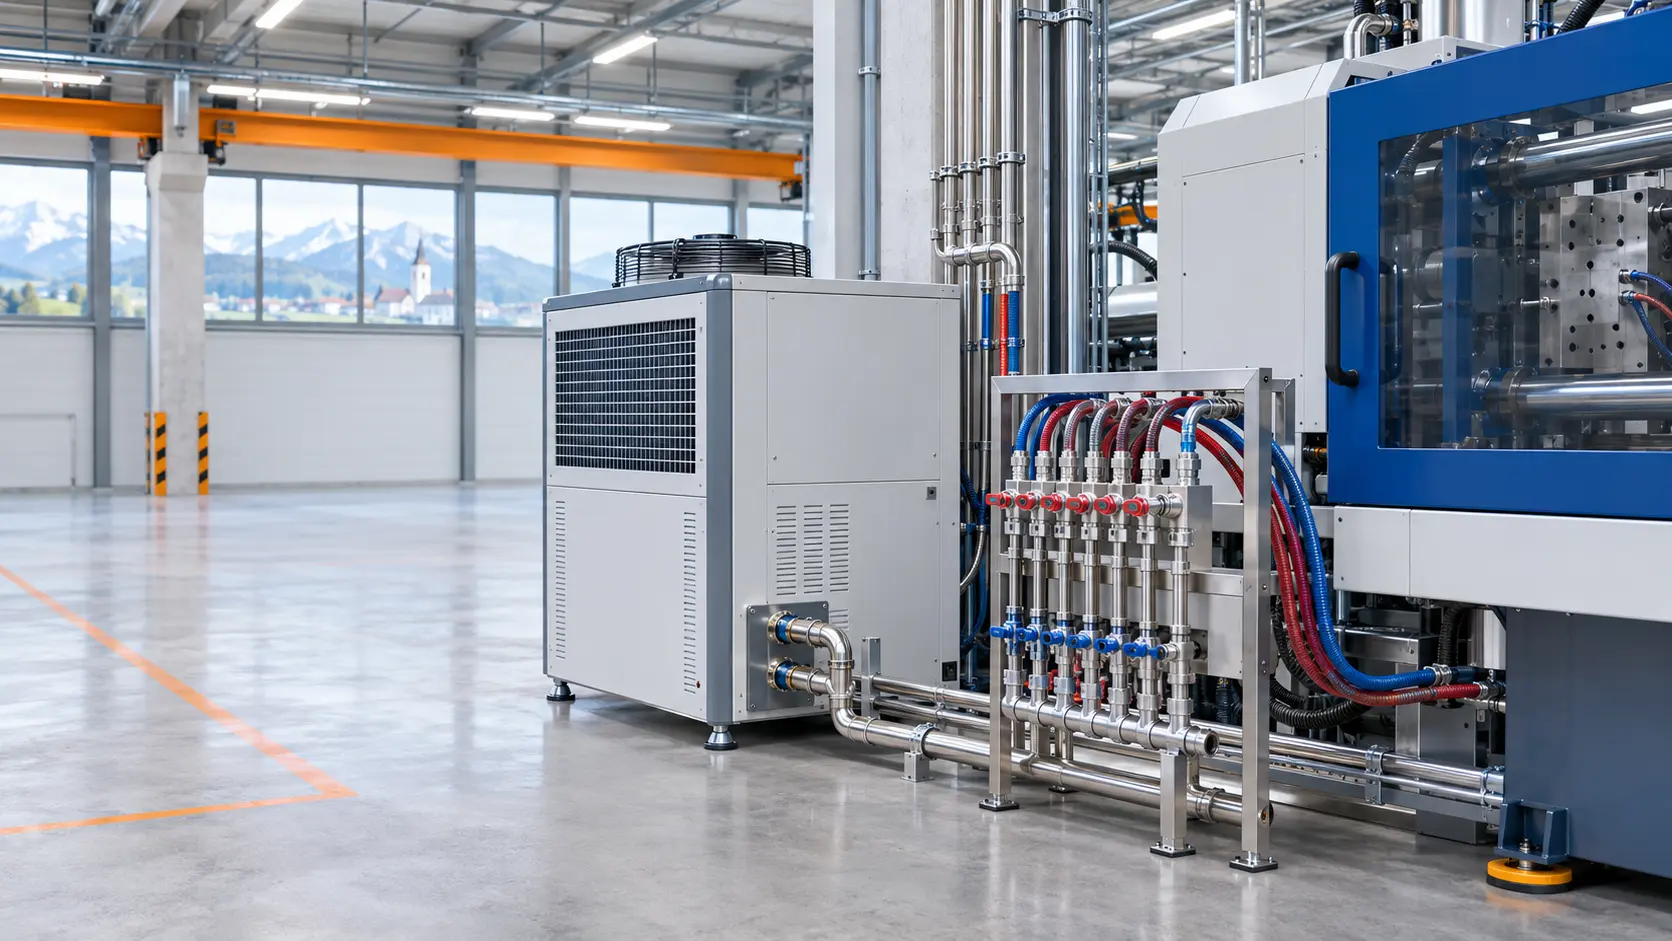
Bei mehreren Temperiergeräten und Werkzeugen entscheidet die Hydraulik über die Verteilung. Lange Leitungswege, ungünstige Querschnitte, verschmutzte Filter oder teilweise geschlossene Armaturen können dazu führen, dass einzelne Kreise bevorzugt versorgt werden. Die Folge sind unruhige Rücklauftemperaturen, längere Anfahrzeiten oder Qualitätsabweichungen an einzelnen Maschinen.
Verteiler, Differenzdruckmessung und klar gekennzeichnete Absperrungen erleichtern die Inbetriebnahme und spätere Fehlersuche. Änderungen an hydraulischen Komponenten sollten geplant und dokumentiert erfolgen. Sie gehören nicht in einen Versuchsbetrieb mitten in einer qualitätskritischen Serie.
Wasserqualität schützt Werkzeug und Wärmetauscher
Ablagerungen, Korrosion oder Partikel erhöhen den Druckverlust und verschlechtern die Wärmeübertragung. Das kann sich schleichend als höherer Energiebedarf, steigende Temperaturspreizung oder längere Zykluszeit bemerkbar machen. Die geeignete Wasserbehandlung hängt von Materialmix, Systemkonzept und verwendetem Frostschutz ab.
Für Betriebe ist ein wiederholbares Kontrollkonzept sinnvoll: Befund der Filter, relevante Wasserparameter, Nachspeisemengen, Auffälligkeiten und durchgeführte Maßnahmen werden je Kreislauf festgehalten. So lässt sich unterscheiden, ob eine Abweichung vom Werkzeug, von der Hydraulik oder von der zentralen Kälteerzeugung ausgeht.
Anfahren, Produktwechsel und Sommerlast bewusst planen
Viele Abweichungen entstehen nicht im stabilen Dauerbetrieb, sondern beim Hochfahren nach dem Wochenende, beim Werkzeugwechsel oder bei einem neuen Rezept. Dann ändert sich die Wärmefracht schneller als die Regelung reagieren kann. Produktionsplanung und Kältetechnik sollten deshalb festlegen, welche Verbraucher in welcher Reihenfolge freigegeben werden und wann die Kühlung vor dem Produktionsstart bereitstehen muss.
Im Sommer verringert eine hohe Umgebungstemperatur die Reserve eines luftgekühlten Rückkühlers. Ein Lasttest an einem milden Tag belegt daher nicht automatisch die Leistungsfähigkeit im kritischen Zeitfenster. Historische Außentemperatur, Lastspitzen und Alarmverläufe sind wertvolle Planungsdaten für Erweiterungen oder Modernisierungen.
Verfügbarkeit entsteht aus Technik und Organisation
Redundanz kann ein zusätzlicher Kältekreis, eine Reservepumpe oder ein betriebliches Ausweichkonzept sein. Welche Maßnahme sinnvoll ist, richtet sich nach der Folgen einer Unterbrechung: Sind Ausschuss, Werkzeugschaden, Lieferverzug oder eine sichere geordnete Abschaltung zu erwarten? Diese Frage gehört in die Risikoanalyse, bevor eine pauschale N+1-Forderung formuliert wird.
Für Wartungen sind klar abgesperrte Kreise, verfügbare Ersatzteile und ein abgestimmtes Produktionsfenster oft genauso wichtig wie die installierte Kälteleistung. Ein aktuelles Schema und eine Liste kritischer Verbraucher verkürzen bei einer Störung die Orientierung erheblich.
Messpunkte für die Inbetriebnahme und den Betrieb
Eine gute Übergabe umfasst nicht nur den Nachweis, dass Kälte erzeugt wird. Sie legt auch fest, welche Werte der Betrieb beobachten soll und wann ein Trend auffällig wird. Das schafft eine gemeinsame Sprache zwischen Produktion, Instandhaltung und Fachbetrieb.
- Vorlauf- und Rücklauftemperatur am klar benannten Kreis.
- Volumenstrom oder nachvollziehbare Pumpen-/Differenzdruckdaten.
- Laufende Werkzeuge, Produkt und Zykluszeit zum Messzeitpunkt.
- Außenbedingungen und Rückkühlerzustand bei luftgekühlten Anlagen.
- Alarmhistorie, Filterzustand und dokumentierte Eingriffe.
Von der Messung zur belastbaren Maßnahme
Ein Messwert gewinnt an Wert, wenn er wiederholbar ist. Deshalb sollte vor einer Investition oder einem Eingriff geprüft werden, ob die gleiche Abweichung bei vergleichbarer Last erneut auftritt. Betriebsdaten aus der Regelung, mobile Temperaturfühler und die Produktionsdokumentation können sich dabei ergänzen. Unterschiede zwischen einzelnen Werkzeugen dürfen nicht einfach gemittelt werden, weil sie wichtige Hinweise auf die Verteilung im Netz geben können.
Die daraus abgeleitete Maßnahme kann sehr unterschiedlich ausfallen: Filter oder Messstellen prüfen, einen hydraulischen Abgleich vorbereiten, die Rückkühlung ertüchtigen oder einen zusätzlichen Kreis planen. Erst die Ursache festlegen, dann die Lösung dimensionieren – diese Reihenfolge schützt vor unnötigem Energieeinsatz und wiederholten Produktionsunterbrechungen.
Wann eine fachliche Überprüfung sinnvoll ist
Wiederkehrende Temperaturabweichungen, stark schwankende Rückläufe, auffällige Pumpengeräusche oder steigende Zykluszeiten sollten nicht durch höhere Sollwerte überdeckt werden. Zuerst ist zu klären, ob die Ursache prozessseitig, hydraulisch oder in der Kälteerzeugung liegt. Trenddaten und eine klare Zuordnung der Verbraucher verkürzen diesen Schritt deutlich.
Für die Fehlersuche ist ein Vergleich mit einem bekannten guten Zustand besonders hilfreich. Dazu gehören Fotos der Ventilstellung und Messpunkte, ein Auszug aus der Trendaufzeichnung sowie die Information, ob Material, Werkzeug oder Takt inzwischen geändert wurden. Werden nur einzelne Kreise auffällig, sollte die Fachkraft zudem wissen, welche Verbraucher am selben Verteiler laufen. Diese Details machen eine Vor-Ort-Prüfung schneller und verhindern, dass an einer wirksamen Einstellung ohne belastbare Ursache gearbeitet wird.
Klima-Zentrum unterstützt Betriebe in Österreich bei Bestandsaufnahme, Planung, Wartung und Reparatur von Industriekälte und Prozesskühlung. Für eine erste Einordnung helfen Anlagenunterlagen, Lastangaben, vorhandene Trends und eine kurze Beschreibung der betroffenen Produktionssituation.
Quellen und weiterführende Informationen
Prozesskühlung belastbar auslegen
Senden Sie Lastprofil, vorhandene Temperaturtrends und die Anzahl der Verbraucher für eine technische Bestandsaufnahme.
Industriekälte anfragenHäufige Fragen
Welche Kennzahl ist für Werkzeugtemperierung am wichtigsten?
Es gibt keine einzelne Kennzahl. Vorlauf, Rücklauf, Volumenstrom, Prozess und Takt müssen gemeinsam bewertet werden.
Warum schwankt die Temperatur trotz korrekt eingestelltem Chiller?
Mögliche Ursachen liegen im wechselnden Prozesslastprofil, in der Hydraulik, in der Rückkühlung oder an einzelnen Verbrauchern. Messorte und Betriebszustand sind für die Einordnung entscheidend.
Kann der Betrieb die Hydraulik selbst verändern?
Absperrungen oder Regelparameter sollten bei qualitätskritischen Prozessen nicht probeweise verändert werden. Eine dokumentierte fachliche Prüfung ist der sichere Weg.